
不断上涨的污泥运输费和更严格的垃圾填埋场法规迫使工厂运营商评估其废物管理流程。设施不能依赖过时的分离方法。污泥处理效率低下会产生高含水量的废物。这会导致废弃量过多、聚合物消耗量高以及导致工厂资源紧张的运营瓶颈。您需要一种可靠的方法来有效地将固体与液体分离。
选择最佳的 废水处理压滤机 需要超越基本规格。工厂经理必须严格评估污泥特性、极板技术和自动化要求。尺寸合适的系统可将液体浆料转化为易于处理的干饼。这减少了运输重量并提高了工厂的整体吞吐量。了解机械功能和设施要求可确保您实施符合严格环境合规标准的解决方案。
压滤机的工作原理是压力驱动固液分离。进料泵将废浆料推入一系列凹室中。这些室衬有专门的渗透性滤布。当浆料填充空隙空间时,进料泵继续施加高压。该压力迫使液体部分(称为滤液)通过滤布的微孔。布将固体颗粒保留在室内。
进料泵的选择严重影响这个初始阶段。气动双隔膜 (AODD) 泵在小型安装中很常见,因为当压力机达到最大压力阈值时,它们会自然停止,从而防止过度加压。较大的安装通常使用螺杆泵与变频驱动器 (VFD) 和压力传感器配对,以在腔室阻力增加时保持精确的流量。
在循环过程中,这些保留的固体压实形成致密的饼。干净的滤液穿过滤布,沿着滤板的排水口流下。设施要么直接排放这些干净的水,要么将其再循环回水源进行进一步处理。当滤液流量降至最小滴流时,循环结束,表明腔室已充满固体材料。然后,操作员启动核心排污程序,在打开压机之前使用压缩空气清除中央进料管中的残留液体。
在集成新的分离系统之前,您必须定义明确的性能指标。目标滤饼干燥度是成功的主要指标。当地处置设施通常对干燥固体有特定的百分比要求。实现无与伦比的干燥度可以减少离开设施的废物总量。这直接影响您的日常运营效率。
为了建立的基线 污泥脱水成功 ,操作员应监测以下参数:
滤液透明度同样重要。过滤不良的水含有大量悬浮固体。再循环的脏滤液会使工厂的头部设施超负荷,并扰乱生物处理过程。您还必须确定可接受的周期时间和每日吞吐量。该设备必须处理工厂每天产生的污泥,而不会造成上游瓶颈或需要过多的储罐容量。
当过滤周期结束时,脱水过程并没有结束。高效的过滤后滤饼处理可防止操作延误。一旦压力机打开,压实的饼就会从室中掉落。工厂必须设计一个物流工作流程来管理突然涌入的固体废物。
常见的集成策略包括将污泥车或滚卸式垃圾箱直接放置在压机框架下方。对于大型操作,自动化输送系统提供了一种免提方法。这些输送机接住掉落的饼并将其直接运输到储存仓或等待的运输车辆。为了容纳这些处理机构,压机下方需要适当的间隙和结构支撑。一些设施还在压机下方安装了碎饼机,将大而坚硬的饼切成更小、均匀的块,从而优化了垃圾箱内的空间利用率。
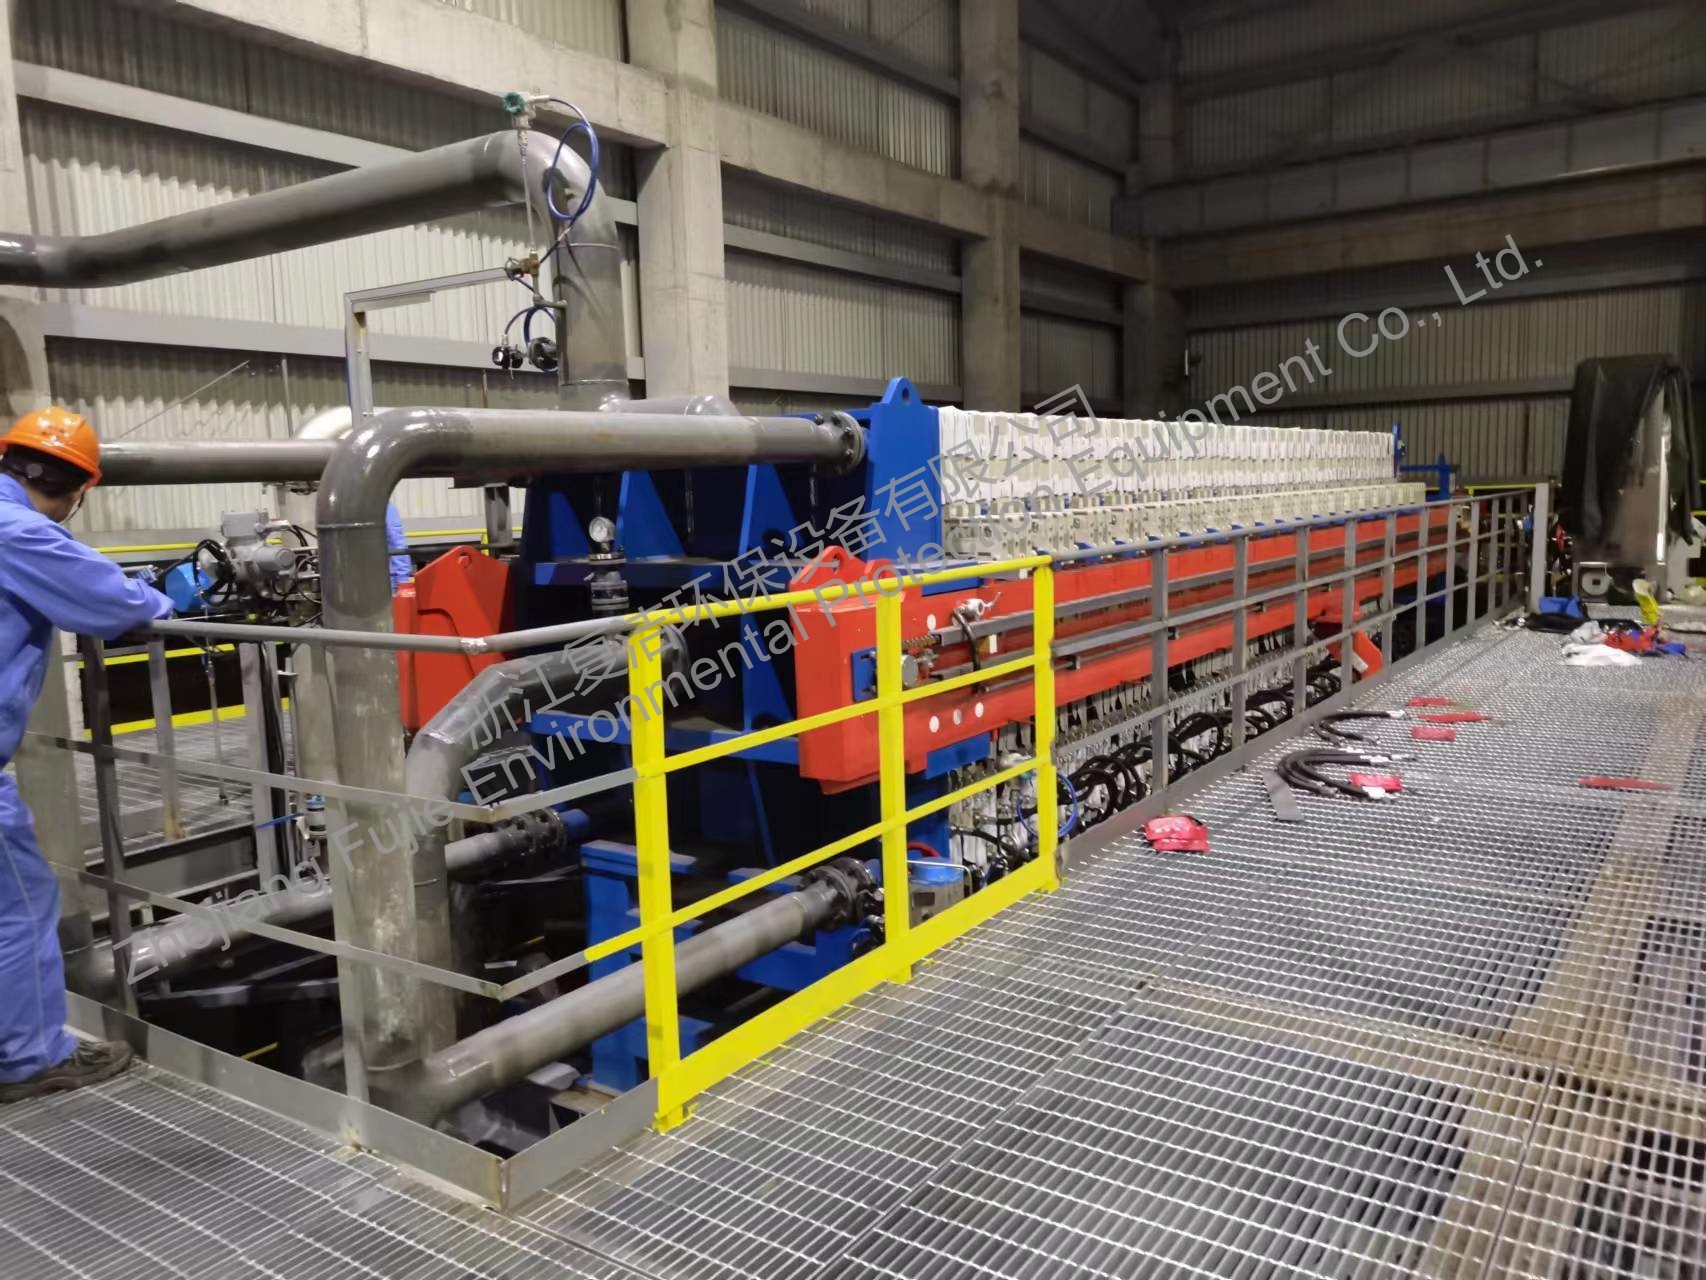
准确的污泥表征是设备选型的基础。固体浓度严重影响循环时间。向 废水压滤机 中加入 50-60% 的固体可产生最佳的批次时间和致密的滤饼。浓度较稀的浆料(例如 5-10%)需要很长时间才能充满腔室。您必须利用上游澄清器或重力浓缩机在稀释浆料到达压机之前对其进行浓缩。
粒度分布决定了滤布的选择。细小的颗粒往往会堵塞滤布的孔隙,限制滤液的流动并导致滤饼潮湿、稀薄。在这些情况下,操作员必须使用预涂层或本体饲料,例如硅藻土,以保持布料的渗透性。滤布有多种编织方式,包括单丝和复丝设计。经过压延处理的单丝布可提供出色的滤饼释放性能,而复丝布可为非常细的浆料提供卓越的颗粒保留能力。
化学成分也很重要。高腐蚀性浆料或极端 pH 值需要特定的建筑材料。聚丙烯板可处理大多数城市废物,但腐蚀性工业污泥可能需要由不锈钢或 CPVC 制成的专用歧管。污泥中存在的油或油脂会迅速降解标准橡胶垫圈,因此需要使用 Viton 或 EPDM 等专用弹性体。
选择正确的烤盘技术决定了滤饼的最终干燥度。凹进的室板代表了一致、易于脱水污泥的标准应用。这些板完全依靠进料泵产生的压力来压实固体。它们耐用、简单且对于标准城市废物流非常有效。标准室深度通常为 32mm,这在滤饼厚度和过滤时间之间提供了良好的平衡。
膜挤压板为难以脱水的污泥提供了先进的功能。这些板具有柔性膜,当用高压水或空气充气时,膜会膨胀。初始进料泵循环结束后,二次充气循环会物理挤压室内的滤饼。此动作可提取仅靠泵压无法去除的残余水分。膜板可显着缩短循环时间并实现更高的干固体含量,使其成为复杂生物或工业浆料的理想选择。它们还可以进行有效的滤饼清洗,在最终压榨之前将干净的水泵入成型的滤饼中以去除可溶性杂质。
确定系统规模需要精确的计算。工程师根据每日污泥量和操作班次确定所需的室容积和总过滤面积。一家每天生产 10,000 加仑浆料的工厂所需的设置与处理 100,000 加仑浆料的工厂截然不同。您必须计算干固体质量以确定每批次所需的准确立方英尺。
标准大小调整协议涉及以下步骤:
让您的投资面向未来是一项战略必要性。工厂产能很少保持不变。指定可扩展的骨架或框架允许您稍后添加更多板。例如,您可以购买设计用于 100 个印版的框架,但最初仅安装 70 个印版。随着工厂吞吐量的增长,您只需安装剩余的印版即可增加产能,而无需更换整个机器。
您选择的自动化水平会影响日常运营。手动系统要求操作员物理移动每个重板以排出滤饼。这种劳动密集型过程需要专职人员并增加批次之间的时间。手动清洁滤布也增加了体力工作量,通常需要操作人员使用手持式高压清洗机来清除盲孔。
升级为 自动压滤机 简化了整个工作流程。这些系统具有自动液压板移位器,可以快速安全地移动板。可编程逻辑控制器 (PLC) 无需人工干预即可管理进料泵速度、挤压循环和空气排污。自动布料清洗系统和炸弹舱滴水盘等附加功能可保持工作空间清洁并保持最高过滤效率。自动化极大地减轻了员工的体力负担,并确保一致的周期时间,无论操作员是否疲劳。
工厂操作员经常比较不同的机械分离方法。压滤机通常比带式压滤机获得更高的干固体含量。高压封闭室将更多的水从污泥中挤出。带式压滤机依靠张紧辊在两条移动带之间挤压污泥,这限制了所施加的最大压力。如果污泥太滑或含有大量生物材料,它可能会从传送带的侧面挤出,造成巨大的混乱并降低效率。
在操作上,这些机器有根本的不同。压滤机分不同批次运行,需要时间来填充、压榨和排出。带式压榨机连续运行,处理稳定的浆料流。然而,带式压榨机需要更大的占地面积,并且消耗大量的化学调节聚合物,以保持移动带上的污泥稳定性。持续需要清洗水来保持传送带清洁也增加了设施的整体耗水量。
离心机利用快速旋转根据密度将固体与液体分离。虽然有效,但它们会消耗大量电力。旋转转鼓和涡旋所需的高速电机比压滤机中使用的气动或电动进料泵消耗更多的能量。巨大的旋转力还会产生显着的噪音和振动,需要重型隔振垫和隔音罩。
维护复杂性也使这些技术与众不同。压滤机需要定期更换滤布和进行基本的液压油检查。工厂人员可以使用标准工具在现场执行此维护。离心机涉及高度专业化、精密平衡的旋转组件。当离心机涡旋因污泥中的磨粒而磨损时,需要昂贵的专门维修,通常需要将设备运回制造商,从而导致停机时间延长。
| 功能 | 压滤机 | 皮带 压滤机 | 离心机 |
|---|---|---|---|
| 操作模式 | 批量处理 | 连续流 | 连续流 |
| 滤饼干燥度 | 非常高(高达 60%+) | 中等(15-25%) | 高 (20-35%) |
| 能源消耗 | 低到中等 | 低的 | 非常高 |
| 维护复杂性 | 低(布料更换、液压) | 中等(皮带跟踪、滚筒) | 高(精密平衡、滚动磨损) |
| 聚合物依赖性 | 低到中等 | 非常高 | 中到高 |
评估脱水系统需要考虑设备整个生命周期内的资源分配。初始设备采购、运输物流和现场安装是主要的前期资源承诺。较重、较大的框架需要专门的索具和钢筋混凝土垫。液压动力装置 (HPU) 和相关控制面板还需要专用的电力降压装置并集成到工厂的主电网中。
持续的运营资源决定了长期的生存能力。您必须考虑进给泵和液压动力装置的用电量。 HPU 仅运行几分钟来关闭和夹紧压力机,这意味着主要能量来自进料泵。更换滤布是一种经常性的消耗品需求。为了使污泥达到最佳分离效果,必须进行化学调节,包括混凝剂和絮凝剂。最后,日常维护工作必须纳入每周的运营计划中,以确保 压滤机系统 以最高效率运行。
高压脱水的主要价值在于减轻运输重量。水很重。污泥饼中留下的每一加仑水都会增加废物运输商和垃圾填埋场的吨位。提高滤饼干燥度可直接减少离开工厂的材料量。
考虑一个每天处理 10,000 磅干燥固体的设施。如果脱水设备产生的滤饼含有 20% 的干固体,则处理材料的总重量为 50,000 磅。如果高压压机将干燥度提高到 30%,总重量就会下降到 33,333 磅。这意味着每天减少超过 16,000 磅的水。数量的减少意味着道路上的卡车减少、运输物流减少以及处置场的倾倒费减少。最大化固体压实可确保您的设施高效运行,并最大限度地减少废物运输方面的环境足迹。
进水质量的波动对脱水效率构成重大风险。季节性温度变化会改变生物污泥的稠度。工业工厂可能会根据生产周期经历化学成分的突然变化。这些变化极大地影响了脱水性,导致滤饼干燥度不一致和不可预测的循环时间。如果污泥变得太稀,压榨机将需要数小时才能形成合适的饼,为整个工厂提供支持。
实施强大的均衡罐来减轻这种风险。均衡混合不同的废物流,为压机提供一致的进料。自动化学剂量控制根据污泥密度传感器实时调整聚合物和混凝剂水平。常规污泥台架测试允许操作员在全规模批次运行不良之前调整进料泵压力和循环持续时间。操作员应每周进行布氏漏斗测试或毛细管吸入时间 (CST) 测试,以验证污泥是否已准备好过滤。
工业机械本身就存在安全风险。如果滤布失效、板未对准或密封表面积聚碎屑,则可能会发生高压井喷。在维护过程中,操作员面临着危险化学品飞溅的危险。在手动板移动或在自动液压机构附近工作时,夹点伤害仍然是一个严重的威胁。
设施必须具有严格的安全功能。如果操作员突破安全范围,符合 OSHA 标准的光幕会立即停止液压运动。防溅罩可遏制高压泄漏,保护人员免受暴露。安全挂绳和自动故障保护装置可确保机器在断电或机械故障期间默认进入安全状态。在任何人员到达板之间进行清洁或检查之前,必须接受适当的培训并严格遵守上锁/挂牌 (LOTO) 程序。
| 操作问题 | 可能原因 | 现场解决方案 |
|---|---|---|
| 湿的或马虎的滤饼 | 进料时间不足或滤布堵塞。 | 延长进给周期持续时间。对滤布进行压力清洗或酸洗以恢复渗透性。 |
| 浑浊滤液 | 滤布撕裂或滤布孔隙率不正确。 | 检查并更换损坏的布料。验证布的微米等级与颗粒尺寸是否匹配。 |
| 板爆裂/泄漏 | 密封面上有碎屑或液压夹紧压力不足。 | 彻底清洁板配合面。检查 HPU 是否有液压油泄漏或压力下降。 |
| 缓慢的填充时间 | 稀释污泥进料或进料泵定子出现故障。 | 增加上游增厚。检查进料泵是否磨损,并根据需要更换定子或隔膜。 |
指定规模过小的系统会立即造成运营瓶颈。与现有工厂 SCADA 系统的集成不良会阻碍远程监控并限制数据收集。由于缺乏售后支持,当关键部件出现故障时,设施就会陷入困境,迫使工厂绕过脱水阶段,以高昂的成本运输液体污泥。
选择 水处理设备供应商时制定严格的标准。优先考虑提供全面现场试点测试的供应商。中试测试证明该设备在安装前适用于您的特定污泥。需要定制工程,以确保框架和管道适合您设施的确切占地面积。最后,需要有保证的零件可用性和快速响应的技术支持,以最大限度地减少未来的停机时间。可靠的供应商将提供详细的管道和仪表图 (P&ID),以确保与您现有的基础设施无缝集成。
答:高效运行的最佳固体浓度在 50% 至 60% 之间。固体含量较低(例如 5-10%)的浆料需要较长的循环时间才能形成饼。设施应使用上游浓缩方法,例如澄清器或重力浓缩器,在将稀释浆料送入压机之前对其进行浓缩。
答:周期时间一般为 1 至 4 小时。确切的持续时间在很大程度上取决于污泥的脱水性、进料泵压力、所使用的板技术类型以及滤布的渗透性。膜挤压板通常比标准凹进板实现更短的循环时间。
答:带式压榨机连续运行,在移动的带之间挤压污泥,这通常会产生较低的滤饼干燥度。压滤机是在高压下将浆料泵入封闭室的批量处理系统。这种高压环境实现了最大程度的固体压实和显着更高的滤饼干燥度,从而减少了处理量。
答:滤布的使用寿命为 3 至 12 个月。更换频率取决于化学品接触情况、污泥中磨料颗粒的存在以及布进行高压清洗的频率。定期维护、选择正确的布料和日常酸洗可延长其使用寿命。
答:改装手动压力机有严格的限制。虽然您可以添加一些基本的自动化功能,但真正的自动印版移动和自动清洗系统通常需要专门设计的框架和集成液压系统。在初次购买时指定自动化通常更有效、更经济。
答:日常维护包括日常维护和每周维护。操作员必须检查液压油液位,检查滤布是否堵塞或撕裂,清洁滴水盘,并验证安全光幕和紧急停止装置是否完全正常运行。运动部件和板移位器的定期润滑也是必要的。


